Super fábrica
Proceso de fabricación de cercas, tecnología principal y control de calidad:
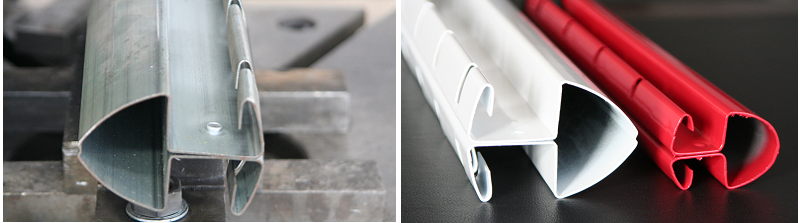
1. Tecnología de conformado de postes
1.1 Proceso de corte
Las máquinas de perforación de alta velocidad se utilizan para abrir, instalar y conectar ranuras en materiales de columna. La máquina de perforación tiene un tonelaje de 80 toneladas y está controlada por un PLC de alimentación gradual para asegurar un espaciado preciso entre las ranuras de conexión.
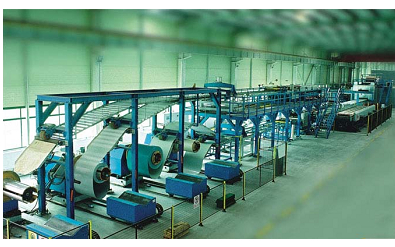
1.2 Tecnología de formación de rodillos fríos
Para conformar los postes se utiliza un equipo avanzado de conformado por laminación en frío no destructivo. El motor de accionamiento de 95KW mueve la matriz de conformado a lo largo de 36 pasadas, garantizando la uniformidad de la superficie del poste y el posicionamiento preciso de sus superficies y ángulos.

1.3 Tecnología de unión de placas
Los puntos de conexión derivados de la tecnología de fabricación de la industria automotriz alemana pueden lograr una conexión perfecta entre dos capas de componentes. La conexión óptima entre dos o más capas de tablas de diferentes espesores y materiales se puede lograr sin necesidad de calefacción o accesorios. No hay requisitos para la superficie del tablero, y la conexión no debe dañar el revestimiento original o capa de pintura.
2. Tecnología de conformado de malla
2.1 Proceso de alambre de acero fundido
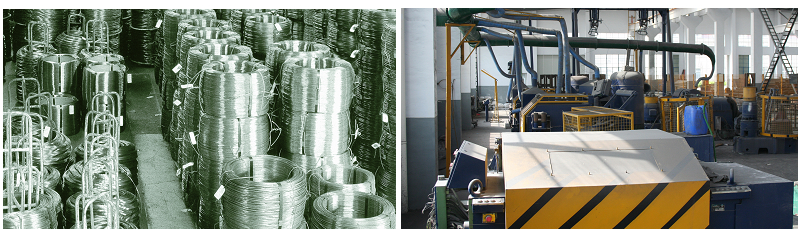
El equipo para producir alambre de acero de alta resistencia empleado en la soldadura de malla procede de la empresa austríaca RIHR. El proceso de trefilado en frío, al nivel de los métodos internacionales, garantiza eficazmente resistencia a la tracción, redondez y elevada capacidad de producción del alambre.
2.2 Tecnología de soldadura de malla
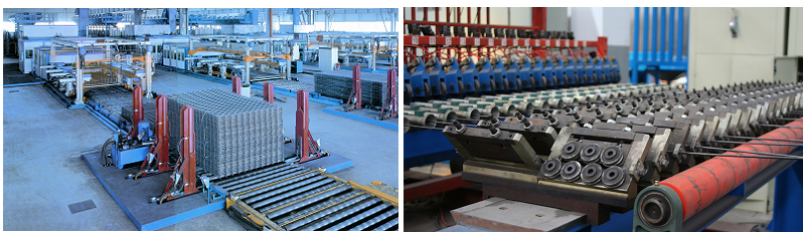
Para soldar y conformar los paneles de malla se utiliza un equipo avanzado de soldadura y conformado de mallas de barras de acero: el alambrón longitudinal se alimenta y endereza dos veces para producir paneles de malla de forma continua y fluida; el posicionamiento transversal mediante imanes potentes y la eliminación automática de rebabas garantizan la uniformidad de la malla; el control totalmente automático mediante PLC garantiza el corte automático a la longitud requerida y el aplanado de la malla, y permite ajustar la longitud de salida; el accionamiento mediante servomotor garantiza la precisión de la retícula transversal y puede ajustarse libremente; el controlador de soldadura por microcomputadora controla el tiristor para garantizar la profundidad de la huella del punto de soldadura, la redondez del borde de soldadura y la resistencia del punto de soldadura.
2.3 Fortalecimiento del proceso de estampación de ranuras
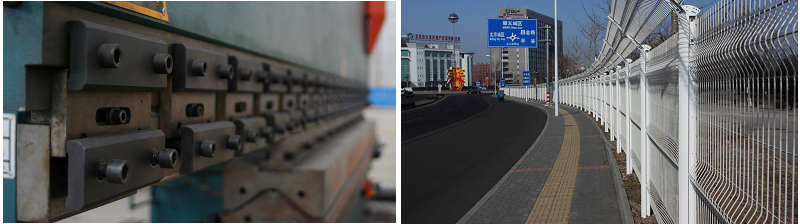
Se utiliza un molde integrado específico para formar ranuras de refuerzo en los paneles de malla mediante equipos hidráulicos de plegado de gran tonelaje. Una presión de 160 tons produce un pliegue plano sin recuperación elástica. La mesa de trabajo de 4-meter permite procesar mallas de hasta 3 meters.
3. Tecnología de materias primas
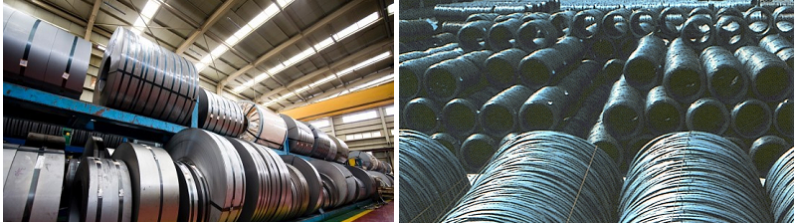
3.1 El control de calidad en la adquisición de materias primas, componentes y productos semielaborados es fundamental para garantizar la calidad de los productos terminados. Durante el proceso de adquisición, nuestra empresa cumple estrictamente las normas nacionales e internacionales sobre las prestaciones técnicas de los materiales, siguiendo los principios de alta calidad y buen precio, materiales especificados, fabricantes especializados, supervisión del proceso de producción y entrega tras una inspección de aceptación satisfactoria. Los postes se fabrican con chapa laminada en frío de alta calidad, galvanizada por ambas caras, de 1.2mm, con una masa de zinc aplicada por galvanizado en caliente de ≥ 120 g/m² (antes del recubrimiento en polvo); para fabricar el alambre de acero se utiliza alambrón de alta pureza y bajo contenido de carbono, producido a alta velocidad y diseñado específicamente para el trefilado, y el contenido de azufre y fósforo en el acero no supera 0.035; el accesorio (tapa superior del poste), con diseño resistente a la extracción, se fabrica mediante moldeo por inyección de un plástico técnico especial y ofrece una larga vida útil.
4. Tecnología de tratamiento y revestimiento de superficie
4.1 Equipo principal
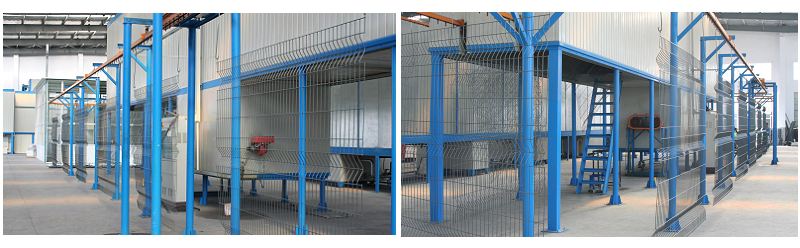
La línea de producción de recubrimiento propiedad de la empresa es proporcionada por la tercera empresa mundial de recubrimiento profesional. La línea de recubrimiento integra la tecnología alemana de pretratamiento, la tecnología de recubrimiento estadounidense y la tecnología de intercambio de calor italiano. El nivel líder mundial de equipos y tecnología de recubrimiento asegura la calidad de recubrimiento de productos a cero distancia del mundo. Todos los componentes del producto de licitación han sufrido más de tres capas de tratamiento anticorrosión, con una resistencia a la corrosión súper fuerte y un período de garantía de calidad de más de 10 años.
4.2 Proceso de película de fosfato (fosfato basado en zinc)
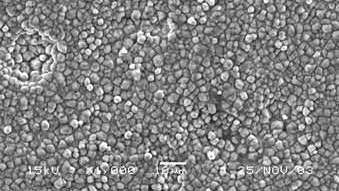
El uso de la tecnología única de fosfatación basada en zinc en el proceso de recubrimiento de vallas es la tecnología central del proceso de recubrimiento: la película de fosfateo basada en zinc maximiza la adherencia entre el recubrimiento de poliéster y el sustrato, asegurando una extraordinaria calidad anticorrosión.
4.3 Tabla esquemática de la textura anticorrosión de los asientos
Proceso de recubrimiento | Recubrimiento exterior | Recubrimiento interior | Material básico |
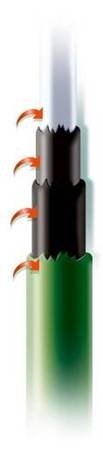 | Proceso de recubrimiento PE de alta gama en Estados Unidos (con fuerte resistencia UV y estabilidad de color) | Proceso de pretratamiento alemán y capa de fosfatación rica en zinc (resistente a la corrosión + aumentos de sustrato y adhesión de recubrimiento) | Alta resistencia alambre galvanizado de acero caliente, doble cara caliente-dip galvanizado de alta calidad toda columna de acero |
4.4 Tabla de parámetros técnicos para revestimiento de superficie
| Proyecto de ensayo | Método de prueba | Valores reales medidos del revestimiento superficial |
|---|---|---|
| Espesor de película: | ISO2360 | ≥100μ |
| Adhesión a la parrilla: | ISO2490 | 0 |
| Prueba de impacto 20 pulgadas libras: | ASTMD2794 | No hay grietas profundas o de sustrato |
| Weatherability: | EN20105-A02 | ≥ 4 |
| Fotoaging: | ENISO105-B02 | ≥ 7 |
| Resistente a la humedad durante 1000 horas | ISO6270-1 | Espuma máxima 1mm |
| Resistencia al spray de sal durante 1000 horas | ISO9227 | Corrosión subsuperficie máxima 1mm |
5. Control de calidad
5.1 La empresa controla estrictamente todos los aspectos de la producción, procesamiento y fabricación de productos según el sistema de calidad establecido y las normas, refuerza la prueba de materias primas y procesos de fabricación de productos, y garantiza la provisión de productos de alta calidad.
5.2 Proceso de producción
5.2.1 Proceso de producción de postes: materias primas (bobinas de acero galvanizado en caliente o recubierto de aluminio-zinc) - corte longitudinal a anchura fija y desenrollado - apertura de ranuras de instalación - perfilado por rodillos - corte a longitud fija - corte de precisión a longitud fija - mecanizado de orificios correspondientes - desbarbado - carga - desengrasado - limpieza - fosfatado - lavado con agua pura - secado - pulverización - curado - descarga - embalaje - producto terminado.
5.2.2 Proceso de producción de malla: materia prima (alambrón Q195 laminado en caliente) - trefilado en frío - galvanizado en caliente - bobina pequeña de alambre galvanizado - alimentación de alambrón o varillas rectas y soldadura de la malla - recorte - punzonado - prensado de ranuras de refuerzo - carga - desengrasado - limpieza - fosfatado - lavado con agua pura - secado - pulverización - curado - descarga - embalaje - producto terminado.
5.3 Formulario de control de calidad del producto
5.4 Tabla de parámetros técnicos para revestimiento de superficie
| Tema | Normas de referencia | Valor estándar |
|---|---|---|
| Panel de malla | BS EN 10223-7 BS EN 10244-2 GB343-94,ASTM A185 | La desviación admisible del diámetro del alambre tras el moldeado plástico es ± 0.05mm, y la del tamaño de malla es 3mm. Resistencia a la tracción del alambre ≥ 550Mpa; resistencia al corte del punto de soldadura ≥ 3000N; masa de zinc del galvanizado en caliente de la malla ≥ 120 g/m² (antes del recubrimiento en polvo). |
| Poste | BS EN 10346 GB700 | Resistencia a la tracción del poste ≥ 450Mpa; curvatura del poste ≤ 1.5mm/m; masa de zinc del galvanizado en caliente del poste ≥ 120 g/m² (antes del recubrimiento en polvo). |
| Recubrimiento orgánico | BS EN 10245-4 | Espesor de revestimiento ≥ 60um |
Proceso de fabricación de cercas, tecnología principal y control de calidad
1. Pipe of formation technology
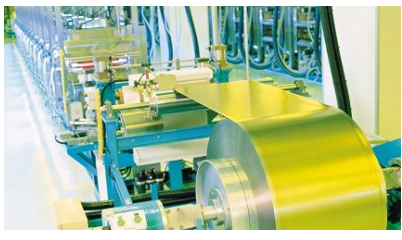
1.1 Proceso de fabricación de tuberías
La soldadura automatizada, la soldadura de alta frecuencia y el equipo de formación de tuberías pueden lograr un procesamiento y fabricación de tuberías de alta calidad y eficiente.
1.2 Proceso de corte
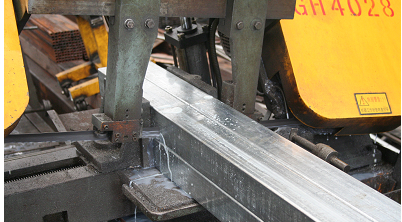
Máquina de sierra de banda de alta precisión se utiliza para cortar tuberías a una longitud fija. La mesa de trabajo de 280mm puede procesar grandes piezas de trabajo o múltiples piezas a la vez, reduciendo errores de mecanizado de piezas de trabajo.
1.3 Proceso de muestreo
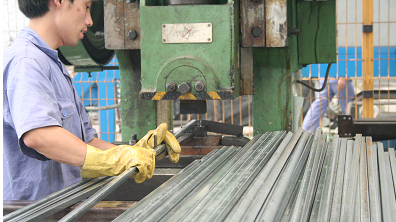
Utilizando equipos de estampación especializados para el procesamiento de agujeros de proceso en tuberías, junto con moldes de estampación proporcionados por fabricantes de moldes domésticos experimentados, la precisión de diámetros de agujeros de proceso de tubería está totalmente garantizada.
2. Tecnología de materias primas
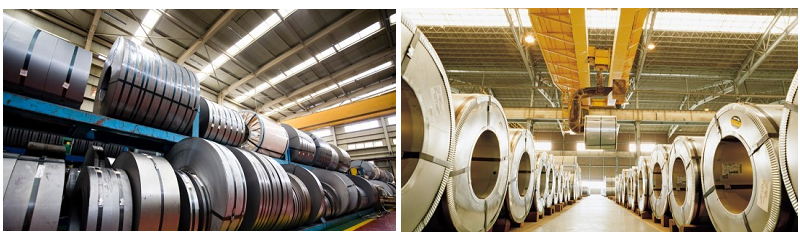
2.1 El control de calidad en la adquisición de materias primas, componentes y productos semiacabados es clave para garantizar la calidad de los productos acabados. Durante el proceso de adquisición, nuestra empresa se adhiere estrictamente a las normas nacionales e internacionales para el desempeño técnico material sobre la base de los principios de alta calidad y buen precio, materiales específicos, fabricantes profesionales, supervisión del proceso de producción y entrega de aceptación calificada.
3. Tecnología de tratamiento y revestimiento de superficie
3.1 Equipo de producción La línea de montaje de revestimiento propiedad de la empresa es proporcionada por la tercera compañía profesional de recubrimiento del mundo. Toda la línea de montaje integra la tecnología alemana de pretratamiento, la tecnología de recubrimiento estadounidense y la tecnología de intercambio de calor italiano. El nivel líder mundial de equipos y tecnología de recubrimiento asegura la calidad de recubrimiento de productos a cero distancia del mundo. Todos los componentes del producto citado de la valla han sufrido más de tres capas de tratamiento anticorrosión, poseyendo una resistencia a la corrosión súper fuerte y un período de garantía de calidad de más de 10 años.
3.2 Proceso de película de fosfato (fosfato basado en zinc)
El uso de la tecnología única de fosfatación basada en zinc en el proceso de recubrimiento superficial de productos de cerca es la tecnología central del proceso de recubrimiento: la película de fosfateo basada en zinc maximiza la adherencia entre el recubrimiento de poliéster y el sustrato, asegurando una extraordinaria calidad anticorrosión.
3.3 Tabla esquemática de la textura anticorrosión de los asientos
Proceso de recubrimiento | Recubrimiento exterior | Recubrimiento interior | Material básico |
| Proceso de recubrimiento PE de alta gama en Estados Unidos (con fuerte resistencia UV y estabilidad de color) | Proceso de pretratamiento alemán y capa de fosfatación rica en zinc (resistente a la corrosión + aumentos de sustrato y adhesión de recubrimiento) | Alta resistencia alambre galvanizado de acero caliente, doble cara caliente-dip galvanizado de alta calidad toda columna de acero |
3.4 Tabla de parámetros técnicos para revestimiento de superficie
| Proyecto de ensayo | Método de prueba | Valores reales medidos del revestimiento superficial |
|---|---|---|
| Espesor de película: | ISO2360 | ≥100μ |
| Adhesión a la parrilla: | ISO2490 | 0 |
| Prueba de impacto 20 pulgadas libras: | ASTMD2794 | No hay grietas profundas o de sustrato |
| Weatherability: | EN20105-A02 | ≥ 4 |
| Fotoaging: | ENISO105-B02 | ≥ 7 |
| Resistente a la humedad durante 1000 horas | ISO6270-1 | Espuma máxima 1mm |
| Resistencia al spray de sal durante 1000 horas | ISO9227 | Corrosión subsuperficie máxima 1mm |
4. Control de calidad
4.1 La empresa controla estrictamente todos los aspectos de producción, procesamiento y fabricación de productos según el sistema de calidad ISO9001:2008 establecido, refuerza la prueba de materias primas y procesos de fabricación de productos, y garantiza la provisión de productos de alta calidad.
4.2 Proceso de producción
4.2.1 Proceso de producción: materias primas (bobinas de acero galvanizado en caliente o recubierto de aluminio-zinc) - corte longitudinal a anchura fija y desenrollado - apertura de ranuras de instalación - perfilado por rodillos - corte a longitud fija - corte de precisión a longitud fija - mecanizado de orificios correspondientes - desbarbado - carga - desengrasado - limpieza - fosfatado - lavado con agua pura - secado - pulverización - curado - descarga - embalaje - producto terminado.
4.3 Formulario de control de calidad del producto
| Tema | Normas de referencia | Valor estándar |
|---|---|---|
| Bobina galvanizada en caliente | GB700 | Tolerancia de espesor ± 0,05 mm, fuerza de tracción ≥ 450 Mpa |
| Sustrato anticorrosión | BS EN 10346 | Masa de zinc del galvanizado en caliente ≥ 120 g/m² (antes del recubrimiento en polvo) |
| Recubrimiento orgánico | BS EN 10245-4 | Espesor de película de fosfato 5-8um, espesor de recubrimiento ≥ 60um |
Proceso de fabricación, tecnología principal y control de calidad de portones correderos y abatibles
1. Tecnología de conformado del cuerpo del portón
1.1 Tecnología de conformado de la viga inferior del portón
Se utilizan equipos automatizados de plegado en frío, exclusivos del sector, y tecnología no destructiva para perfiles de gran sección para conformar en una sola operación la viga inferior tipo C de acero al manganeso de alta resistencia del portón corredero.
1.2 Tecnología de control de deformación de soldadura para el cuerpo de puerta
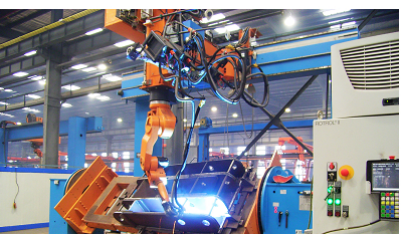
La soldadura y formación del cuerpo de la puerta adopta una máquina de soldadura MIG/MAG totalmente controlada digital, que tiene excelente rendimiento de soldadura y función de control de alta precisión, asegurando la calidad de soldadura de la puerta; La tecnología única de control de deformación de soldadura del cuerpo de la puerta asegura la calidad estructural de la puerta deslizante eléctrica.
1.3 Tecnología de corte de tuberías
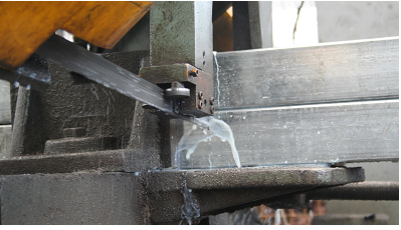
Máquina de sierra de banda de alta precisión se utiliza para cortar tuberías a una longitud fija. La amplia mesa de trabajo de 280mm puede procesar a la vez múltiples piezas, reduciendo errores de mecanizado y mejorando la eficiencia del procesamiento y fabricación de piezas de trabajo.
2. Tecnología de materias primas
El control de calidad de las materias primas, componentes y adquisición de productos semiacabados es la clave para garantizar la calidad de los productos acabados. En el proceso de adquisición se siguen estrictamente los principios de alta calidad y buen precio, materiales designados, fabricantes profesionales, supervisión del proceso de producción y entrega de aceptación calificada, y se aplican estrictamente las normas nacionales e internacionales para el desempeño técnico material.
3. Tecnología de sistemas de propulsión
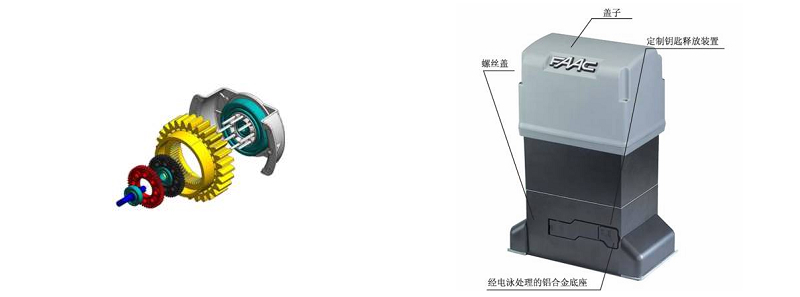
El portón corredero eléctrico en voladizo sin carril incorpora un motor específico importado de FAAC, Italia. La tecnología de accionamiento de nivel mundial garantiza su calidad y vida útil excepcional.
3.1 Seguridad integral: el embrague especial de doble disco bañado en aceite, con protección contra aplastamiento, permite ajustar el empuje de 0 a 110 daN. La irreversibilidad del motor evita necesitar cerradura eléctrica. Durante un corte de suministro, el portón puede abrirse o cerrarse manualmente mediante un dispositivo de desbloqueo accionado con una llave específica.
3.2 Larga vida: Los componentes mecánicos se lubrican continuamente y completamente con aceite y se alojan en una cáscara de aleación de aluminio altamente resistente a la presión, asegurando el uso a largo plazo del equipo.
3.3 Alta fiabilidad: un dispositivo electrónico seguro emite todas las órdenes mediante un microprocesador muy fiable y utiliza finales de carrera por inducción electromagnética para detener el portón con precisión.
3.4 Simple y conveniente: La placa de control se instala dentro del motor de engranajes, haciendo la instalación rápida y eficiente.
4. Tecnología de tratamiento y revestimiento de superficie de puerta
4.1 Proceso de tratamiento previo y tecnología
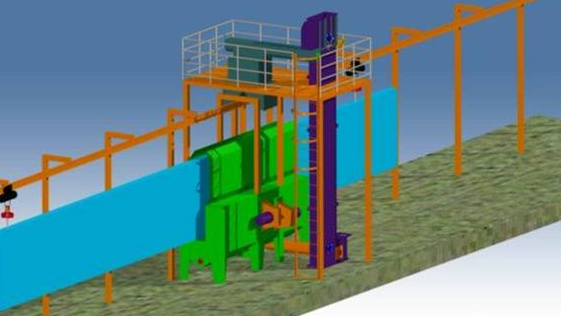
El proceso de pretratamiento y la tecnología del cuerpo de la puerta adoptan la tecnología de pulverización de disparos y pulverización caliente cinc: el pulverizador especializado a gran escala y el equipo de pulverización caliente proporcionan una garantía básica para la extraordinaria resistencia a la corrosión del cuerpo de la puerta terminada.
4.2 Proceso de recubrimiento del portón
4.2.1 Equipos de recubrimiento
Para el proceso de recubrimiento superficial de los cuerpos de los portones se utiliza una línea de recubrimiento totalmente automática para piezas pesadas: un tanque de pretratamiento por aspersión de 9 estaciones (desesterificación, limpieza, acondicionamiento superficial, fosfatado, nueva limpieza y limpieza con agua pura), junto con los materiales de tratamiento superficial de la empresa alemana Henkel, permite limpiar la superficie de la pieza y controlar el espesor de la película de fosfatado, garantizando la adherencia entre el recubrimiento y el sustrato; el sistema de pistolas de pulverización electrostática de polvo de 6 estaciones de la empresa estadounidense Noxin distribuye uniformemente el recubrimiento sobre la superficie de la pieza y controla eficazmente su espesor. El intercambiador de calor por combustión italiano Riyalu de 300000 kcal proporciona la energía térmica necesaria para el curado y la nivelación. El transportador de carril pesado y el control continuo de velocidad mediante variación de frecuencia garantizan una producción fluida y continua de las piezas, reduciendo las diferencias de calidad en todo el lote de productos.
4.2.2 Proceso de película de fosfato (fosfato basado en zinc)
El uso de la tecnología única de fosfateo basado en zinc en el proceso de recubrimiento de puertas es la tecnología central del proceso de recubrimiento: la película de fosfateo basada en zinc maximiza la adherencia entre el recubrimiento de poliéster y el sustrato, asegurando una extraordinaria calidad anticorrosión.
4.2.3 Tabla esquemática de la estructura anticorrosiva del recubrimiento del portón
Proceso de recubrimiento | Recubrimiento exterior | Recubrimiento interior | Material básico |
| Proceso de recubrimiento PE de alta gama en Estados Unidos (con fuerte resistencia UV y estabilidad de color) | Proceso de pretratamiento alemán y capa de fosfatación rica en zinc (resistente a la corrosión + aumentos de sustrato y adhesión de recubrimiento) | Alta resistencia alambre galvanizado de acero caliente, doble cara caliente-dip galvanizado de alta calidad toda columna de acero |
4.2.4 Mesa de parámetro técnico para recubrimiento de superficie de puerta
| Proyecto de ensayo | Método de prueba | 29/49 Serie High Gloss Surface |
|---|---|---|
| Espesor de película: | ISO2360 | ≥100μ |
| Adhesión a la parrilla: | ISO2490 | 0 |
| Prueba de impacto 20 pulgadas libras: | ASTMD2794 | No hay grietas profundas o de sustrato |
| Weatherability: | EN20105-A02 | ≥ 4 |
| Fotoaging: | ENISO105-B02 | ≥ 7 |
| Resistente a la humedad durante 1000 horas | ISO6270-1 | Espuma máxima 1mm |
5. Control de calidad
5.2 Proceso de producción
• Puerta Formado por el cuerpo: Materias primas (placa de acero de manganeso / bobina de acero galvanizado) → Afilado a ancho y desenrollado → Afilado y formando → Corte de precisión → Soldadura y formación → Afilado → Acolchado para accesorios →
• Puerta Cuerpo Pretratamiento y Cocción: Cuerpo de puerta formada → Explotación de zapatos para la eliminación de oxidación → Galvanización de dip caliente → Colgante partes → Eliminación de aceite → Limpieza → Phosphating → Limpieza purificada de agua → Secado → Secado → Curación → Removing parts →
• Cuerpo/Motor/Accesorios: Montaje de componentes accesorios → Prueba e inspección → Embalaje y almacenamiento
5.3 Tabla de control de calidad de producto
| Tema | Normas de referencia | Valor estándar |
|---|---|---|
| Bobina galvanizada en caliente | GB700 | Tolerancia de espesor ± 0,05 mm, fuerza de tracción ≥ 650 Mpa |
| Sustrato anticorrosión | BS EN 10346 | Cantidad de galvanización caliente ≥ 220g |
| Recubrimiento orgánico | BS EN 10245-4 | Espesor de película de fosfato 6um, espesor de revestimiento ≥ 60um |