مصنع سوبر
عملية تصنيع الأسوار والتقنية الأساسية وضبط الجودة:
1. تقنية تشكيل الأعمدة
1-1 عملية قطع الأشجار
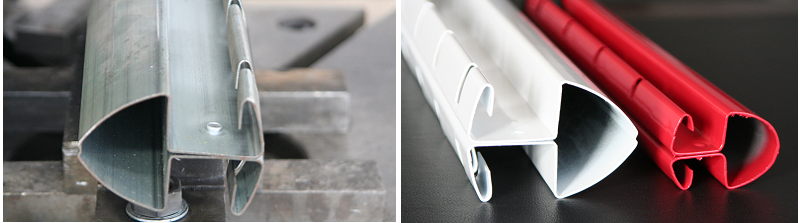
تستخدم آلات تثقيب دقيقة عالية السرعة لفتح شقوق التركيب والربط في مواد الأعمدة. وتبلغ قوة آلة التثقيب 80 tons، وتتحكم بها وحدة PLC لتغذية بخطوات محددة لضمان التباعد الدقيق بين شقوق الربط.
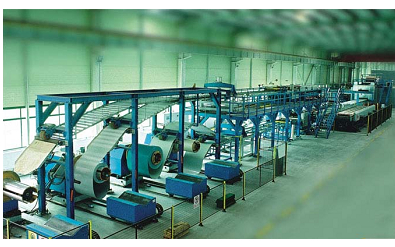
1-2 تكنولوجيا التكوين المتجدد
تستخدم معدات متطورة للتشكيل بالدرفلة على البارد دون إتلاف المادة لتشكيل الأعمدة. ويشغل محرك بقدرة 95KW قالب التشكيل عبر 36 تمريرة، مما يضمن نعومة سطح العمود ودقة مواضع أسطحه وزواياه.

1.3 تقنية توصيل الصفائح
ويمكن أن تحقق نقاط الاتصال المستمدة من تكنولوجيا تصنيع صناعة السيارات الألمانية صلة مثالية بين طبقة من المكونات. ويمكن تحقيق الصلة المثلى بين طبقة أو أكثر من ألواح السميكات والمواد المختلفة دون الحاجة إلى التدفئة أو الضم. ولا توجد متطلبات لسطح المجلس، ولا ينبغي للصلة أن تضر طبقة الطلاء أو الطلاء الأصلية.
2. تقنية تشكيل الشبك
2.1 عملية سحب الأسلاك الفولاذية على البارد
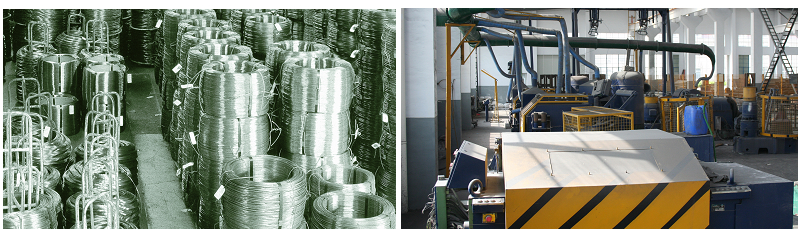
تأتي معدات إنتاج أسلاك الفولاذ عالية المتانة المستخدمة في لحام الشبك من شركة RIHR النمساوية. وتضمن عمليات السحب على البارد المواكبة للمستوى العالمي مقاومة الشد والاستدارة والقدرة الإنتاجية العالية للسلك بفعالية.
2.2 تقنية لحام الشبك
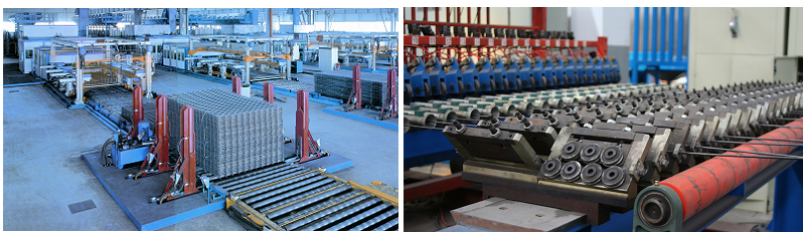
تستخدم معدات متطورة للحام وتشكيل شبك قضبان الفولاذ من أجل لحام ألواح الشبك وتشكيلها: يغذى السلك الطولي من اللفائف ويُقوَّم مرتين لإنتاج ألواح الشبك بصورة مستمرة وسلسة؛ ويضمن التثبيت العرضي بمغانط قوية والتشذيب التلقائي للنتوءات انتظام الشبك؛ كما يضمن التحكم الآلي الكامل بواسطة PLC قطع الشبك تلقائيا إلى الطول المطلوب وتسويته، مع إمكانية ضبط طول الخرج؛ ويضمن تشغيل المحرك المؤازر دقة الشبكة العرضية، ويمكن ضبطه بحرية؛ ويتحكم جهاز التحكم في اللحام المزود بحاسوب دقيق في الثايرستور لضمان عمق انبعاج نقطة اللحام واستدارة حافة اللحام وقوة نقطة اللحام.
2-3 تعزيز عملية طوابع الرغوة
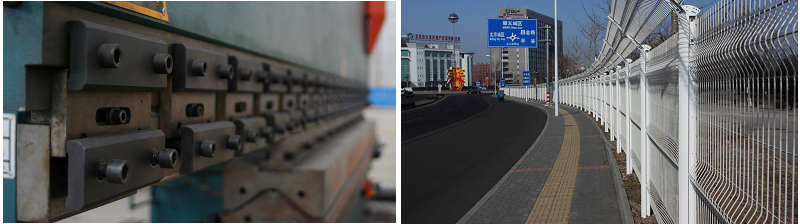
(أ) يُستخدَم في تركيب صحائف الميوشات المُلحّة والقويّة المُتكاملة المُتَوَقَّدَة من قِبَل قَبَل الجَمَوَف؛ ويتسبب الضغط البالغ 160 طنا في أن يكون الركود مسطحا ودون استرجاع؛ ويمكن أن يُعالج النشّاط بمقياس 4 أمتار في غضون 3 أمتار.
3 - تكنولوجيا المواد الخام
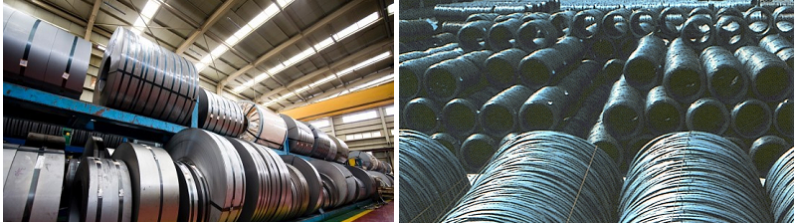
3.1 تعد مراقبة الجودة عند شراء المواد الخام والمكونات والمنتجات شبه المصنعة أمرا أساسيا لضمان جودة المنتجات النهائية. وخلال عملية الشراء، تلتزم شركتنا التزاما صارما بالمعايير الوطنية والدولية للأداء التقني للمواد، استنادا إلى مبادئ الجودة العالية والسعر المناسب، والمواد المحددة، والمصنعين المتخصصين، والإشراف على عملية الإنتاج، والتسليم بعد اجتياز فحص القبول. وتصنع الأعمدة من صفائح عالية الجودة مدرفلة على البارد ومجلفنة على الوجهين بسماكة 1.2mm، وبكتلة زنك مطبقة بالجلفنة بالغمس الساخن قدرها ≥ 120 g/m² (قبل الطلاء بالمسحوق)؛ ويستخدم لتصنيع الأسلاك الفولاذية لفائف أسلاك عالية النقاء ومنخفضة الكربون، منتجة بسرعة عالية ومخصصة لسحب الأسلاك، ولا يتجاوز محتوى الكبريت والفوسفور في الفولاذ 0.035؛ أما الملحق (الغطاء العلوي للعمود) ذو التصميم المقاوم للنزع، فيصنع بالقولبة بالحقن من لدائن هندسية خاصة، ويتميز بعمر خدمة طويل.
4. تقنيات معالجة السطح والطلاء
4-1 المعدات الرئيسية
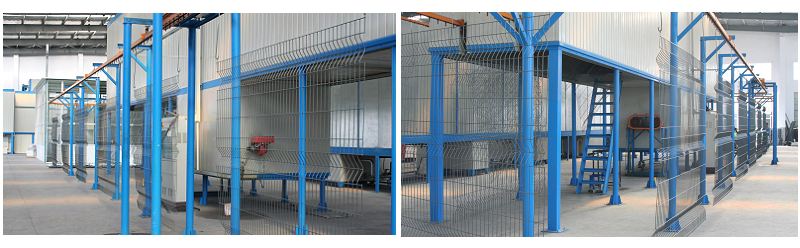
خط إنتاج المعاطف الذي تملكه الشركة يتم توفيره من قبل شركة المعاطف المهنية الثالثة في العالم خط التغليف يدمج التكنولوجيا الألمانية قبل العلاج، وتكنولوجيا المعاطف الأمريكية، وتكنولوجيا تبادل الحرارة الإيطالية. مستوى العالم الرئيسي من معدات التغليف والتكنولوجيا يضمن جودة المعاطف من المنتجات على بعد صفر من العالم وقد تعرضت جميع عناصر منتج المناقصة لأكثر من ثلاث طبقات من العلاج بمضادات التآكل، مع وجود مقاومة قوية للغاية للتآكل، وفترة لضمان الجودة لأكثر من 10 سنوات.
4-2 عملية تصوير الفوسفات (الفوسفات القائمة على الزنك)
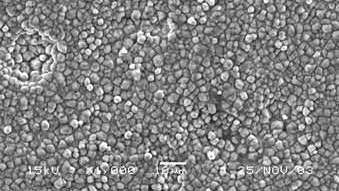
يمثل استخدام تقنية الفسفتة الفريدة القائمة على الزنك في طلاء الأسوار التقنية الأساسية لعملية الطلاء؛ إذ تزيد طبقة فوسفات الزنك التصاق طلاء البوليستر بالركيزة إلى أقصى حد، مما يضمن جودة استثنائية في مقاومة التآكل.
4-3 الجدول الموضوعي لنص مكافحة التآكل
عملية الطلاء | المعاطف الخارجية | المعاطف الداخلية | المواد الأساسية |
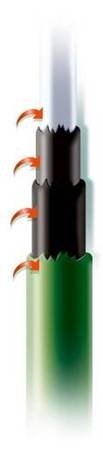 | عملية التغليف في الولايات المتحدة (مع مقاومة قوية للأشعة فوق البنفسجية واستقرار اللون) | العملية الألمانية السابقة للمعاملة وطبقة الزنك الغني للفوسفات (تخفيضات مقاومة للصدمات وارتفاع الطلاء) | ارتفاع قوة سلك الفولاذ المفعم بالحرارة، وزجّة مزدوجة الجانب ذات جودة عالية |
4.4 جدول المعلمات الفنية لطلاء السطح
| مشروع الاختبار | طريقة الاختبار | القيم الفعلية المقاسة للطلاء السطحي |
|---|---|---|
| سميكة الأفلام: | ISO2360 | 100 ميكرو |
| الشبح: | ISO2490 | 0 |
| اختبار الاصطدام 20 بوصة: | ASTMD2794 | لا شقوق عميقة أو تحتية |
| القابلية للقياس: | EN20105-A02 | ≥ 4 |
| التصوير: | ENISO105-B02 | ≥ 7 |
| مقاومة الرطوبة لمدة 1000 ساعة | ISO6270-1 | الرغوة القصوى 1 ملم |
| مقاومة رذاذ الملح لمدة 000 1 ساعة | ISO9227 | الحد الأقصى للسطح الفرعي 1 ملم |
5- مراقبة الجودة
5-1 تراقب الشركة بدقة كل جانب من جوانب إنتاج المنتجات وتجهيزها وصنعها وفقاً لنظام ومعايير الجودة المعمول بها، وتعزز اختبار المواد الخام وعمليات تصنيع المنتجات، وتكفل توفير منتجات عالية الجودة.
5-2 عملية الإنتاج
5.2.1 عملية إنتاج الأعمدة: المواد الخام (لفائف فولاذ مجلفن بالغمس الساخن أو مطلي بالألومنيوم والزنك) - شق طولي بعرض محدد وفك اللفائف - فتح أخاديد التركيب - التشكيل بالدرفلة - القص لطول محدد - القص الدقيق لطول محدد - مطابقة ثقوب التصنيع - إزالة الزوائد - التحميل - إزالة الشحوم - التنظيف - الفوسفاتة - الغسل بالماء النقي - التجفيف - الرش - المعالجة - التفريغ - التعبئة - المنتج النهائي.
5.2.2 عملية إنتاج الشبك: المادة الخام (لفائف قضبان Q195 مدرفلة على الساخن) - السحب على البارد - الجلفنة بالغمس الساخن - لفائف صغيرة مجلفنة - تغذية السلك أو القضبان المستقيمة ولحام الشبك - التشذيب - التثقيب - كبس أخاديد التقوية - التحميل - إزالة الشحوم - التنظيف - الفوسفاتة - الغسل بالماء النقي - التجفيف - الرش - المعالجة - التفريغ - التعبئة - المنتج النهائي.
5-3 استمارة مراقبة جودة المنتجات
5.4 جدول المعلمات الفنية لطلاء السطح
| عنصر | المعايير المرجعية | القيمة القياسية |
|---|---|---|
| لوح شبكي | BS EN 10223-7 BS EN 10244-2 GB343-94 PROASTM A185 | الانحراف المسموح به لمقياس الأسلاك الفولاذية بعد الطلاء البلاستيكي هو 0.05 ملليمتر، والانحراف المسموح به لحجم الميش هو 3 ملليمتر من قِبَل الأسلاك الصلبة الغطس الساخن يحفز كمية الميوش 120 |
| العمود | BS EN 10346 GB700 | قوة السحب الثابتة ٤٥٠ ميغابايا، منحنى ما بعد ١,٥ ملم/م الكمية المحاكاة بعد الشحن |
| طلاء عضوي | BS EN 10245-4 | سماكة الطلاء ≥ 60um |
عملية تصنيع الأسوار والتقنية الأساسية وضبط الجودة
1- شكل التكنولوجيا
1.1 عملية تصنيع الأنابيب
ويمكن للحام غير المتألق، والتردد العالي، ومعدات تكوين الأنابيب أن تحقق تجهيزا عالي الجودة وكفؤا للأنابيب وتصنيعها.
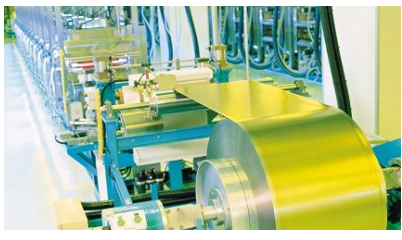
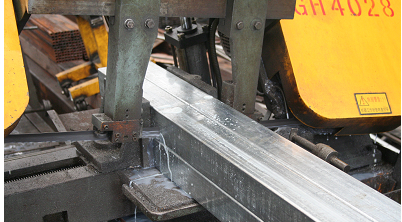
1-2 عملية قطع الأشجار
تستخدم آلة نشر شريطي عالية الدقة لقطع الأنابيب بأطوال محددة. وتتيح طاولة العمل بمقاس 280mm معالجة قطع كبيرة أو عدة قطع في وقت واحد، مما يقلل أخطاء التشغيل.
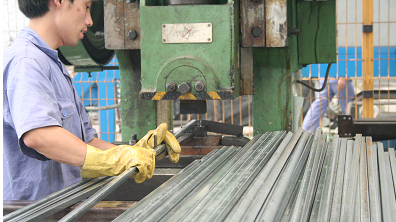
1-3 عملية أخذ العينات
وباستخدام معدات للطوابع المتخصصة في تجهيز فتحات العمليات في الأنابيب، بالاقتران مع الطوابع التي يوفرها المصنّعون المحليون ذوو الخبرة، يُكفل تماماً ختان مواصفات عمليات الأنابيب.
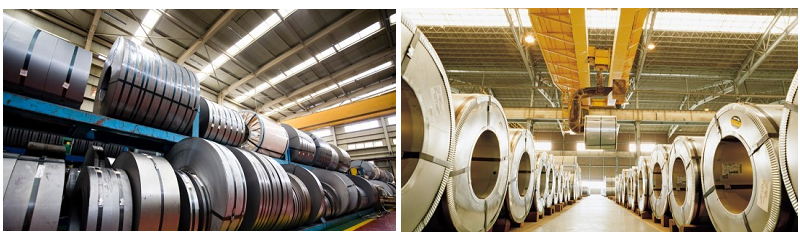
2 - تكنولوجيا المواد الخام
2-1 تشكل مراقبة الجودة في شراء المواد الخام والمكونات والمنتجات شبه المكتملة عاملاً أساسياً لضمان جودة المنتجات النهائية. وخلال عملية الشراء، تتقيد شركتنا تقيدا صارما بالمعايير الوطنية والدولية للأداء التقني المادي استنادا إلى مبادئ الجودة العالية والأسعار الجيدة، والمواد المادية المحددة، والمصنّعين المهنيين، والإشراف على عملية الإنتاج، والتسليم المؤهل للقبول.
3. تقنيات معالجة السطح والطلاء
3-1 معدات الإنتاج خط تجميع المعاطف الذي تملكه الشركة يتم توفيره من قبل الشركة المهنية الثالثة في العالم The entire assembly line integrates German pre-treatment technology, American coating technology, and Italian heat exchange technology. مستوى العالم الرئيسي من معدات التغليف والتكنولوجيا يضمن جودة المعاطف من المنتجات على بعد صفر من العالم وقد تعرضت جميع مكونات منتج السياج المقتبس من الأسوار لأكثر من ثلاث طبقات من العلاج المضاد للتآكل، مما أدى إلى مقاومة قوية للغاية للتآكل وإلى فترة لضمان الجودة تزيد على عشر سنوات.
3-2 عملية تصوير الفوسفات (الفوسفات القائمة على الزنك)
يمثل استخدام تقنية الفسفتة الفريدة القائمة على الزنك في الطلاء السطحي لمنتجات الأسوار التقنية الأساسية لعملية الطلاء؛ إذ تزيد طبقة فوسفات الزنك التصاق طلاء البوليستر بالركيزة إلى أقصى حد، مما يضمن جودة استثنائية في مقاومة التآكل.
3-3 الجدول الموضوعي للنص المتعلق بمكافحة التآكل
عملية الطلاء | المعاطف الخارجية | المعاطف الداخلية | المواد الأساسية |
| عملية التغليف في الولايات المتحدة (مع مقاومة قوية للأشعة فوق البنفسجية واستقرار اللون) | العملية الألمانية السابقة للمعاملة وطبقة الزنك الغني للفوسفات (تخفيضات مقاومة للصدمات وارتفاع الطلاء) | ارتفاع قوة سلك الفولاذ المفعم بالحرارة، وزجّة مزدوجة الجانب ذات جودة عالية |
3.4 جدول المعلمات الفنية لطلاء السطح
| مشروع الاختبار | طريقة الاختبار | القيم الفعلية المقاسة للطلاء السطحي |
|---|---|---|
| سميكة الأفلام: | ISO2360 | 100 ميكرو |
| الشبح: | ISO2490 | 0 |
| اختبار الاصطدام 20 بوصة: | ASTMD2794 | لا شقوق عميقة أو تحتية |
| القابلية للقياس: | EN20105-A02 | ≥ 4 |
| التصوير: | ENISO105-B02 | ≥ 7 |
| مقاومة الرطوبة لمدة 1000 ساعة | ISO6270-1 | الرغوة القصوى 1 ملم |
| مقاومة رذاذ الملح لمدة 000 1 ساعة | ISO9227 | الحد الأقصى للسطح الفرعي 1 ملم |
4 - مراقبة الجودة
4-1 تراقب الشركة بدقة كل جانب من جوانب إنتاج المنتجات وتجهيزها وصنعها وفقاً لنظام الجودة المحدد ISO9001:2008، وتعزز اختبار المواد الخام وعمليات تصنيع المنتجات، وتكفل توفير منتجات عالية الجودة.
4-2 عملية الإنتاج
4.2.1 عملية الإنتاج: المواد الخام (لفائف فولاذ مجلفن بالغمس الساخن أو مطلي بالألومنيوم والزنك) - شق طولي بعرض محدد وفك اللفائف - فتح أخاديد التركيب - التشكيل بالدرفلة - القص لطول محدد - القص الدقيق لطول محدد - مطابقة ثقوب التصنيع - إزالة الزوائد - التحميل - إزالة الشحوم - التنظيف - الفوسفاتة - الغسل بالماء النقي - التجفيف - الرش - المعالجة - التفريغ - التعبئة - المنتج النهائي.
4-3 استمارة مراقبة جودة المنتجات
| عنصر | المعايير المرجعية | القيمة القياسية |
|---|---|---|
| لفائف مجلفنة بالغمس الساخن | GB700 | درجة حرارة التسامح 0.05 ملليمتر، قوة متشابكة |
| حماية الركيزة من التآكل | BS EN 10346 | الغطس الساخن يحفز الكمية |
| طلاء عضوي | BS EN 10245-4 | سماكة طبقة الفوسفات 5-8um، وسماكة الطلاء ≥ 60um |
عملية تصنيع البوابات المنزلقة والمفصلية والتقنية الأساسية وضبط الجودة
1. تقنية تشكيل جسم البوابة
1.1 تقنية تشكيل العارضة السفلية للبوابة
تستخدم معدات الثني البارد الآلية الفريدة في الصناعة وتقنيته غير الإتلافية للمقاطع الكبيرة، لتشكيل العارضة السفلية على شكل C من فولاذ المنغنيز عالي المتانة لجسم البوابة المنزلقة في عملية واحدة.
1.2 تقنية التحكم في تشوه جسم البوابة الناتج عن اللحام
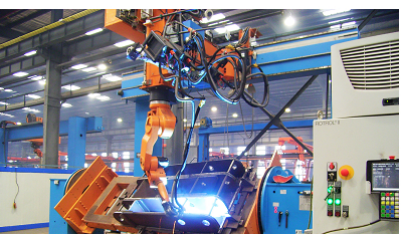
The welding and forming of the gate body adopts a fully digital controlled pulse MIG/MAG welding machine, which has excellent welding performance and high-precision control function, ensuring the welding quality of the gate; وتقنية التحكم في تشوهات اللحام التي تنفرد بها هيئة البوابة تكفل الجودة الهيكلية لبوابة الانزلاق الكهربائي.
1.3 تقنية قطع الأنابيب
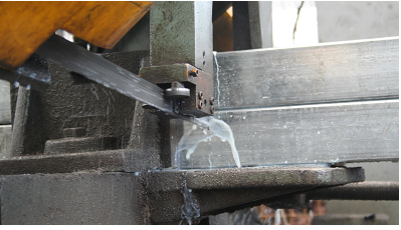
تستخدم منشارا شريطيا عالي الدقة لقص الأنابيب إلى طول محدد. وتتيح طاولة العمل بعرض 280mm معالجة قطع متعددة في وقت واحد، مما يقلل أخطاء التشغيل ويحسن كفاءة المعالجة والتصنيع.
2 - تكنولوجيا المواد الخام
إن مراقبة نوعية المواد الخام والمكونات ومشتريات المنتجات شبه المكتملة هي مفتاح ضمان جودة المنتجات المكتملة. وفي عملية الشراء، يتم التقيد الصارم بمبادئ الجودة العالية والسعر الجيد، والمواد المادية المعينة، والمصنّعين المهنيين، والإشراف على عملية الإنتاج، والتسليم المؤهل للقبول، ويجري تنفيذ المعايير الوطنية والدولية المتعلقة بالأداء التقني المادي تنفيذا صارما.
3 - تكنولوجيا النظم المحركة
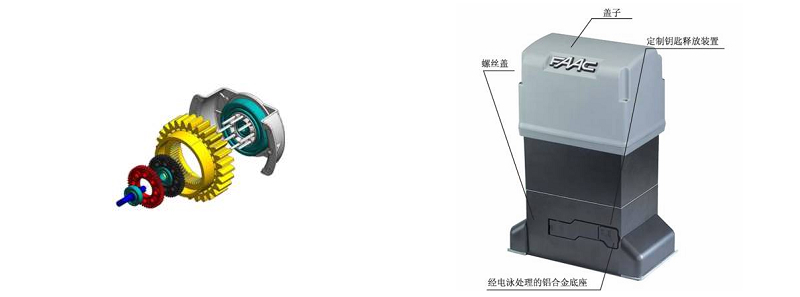
تستخدم البوابة المنزلقة الكهربائية الكابولية دون سكة محركا متخصصا مستوردا من FAAC الإيطالية. وتضمن تقنية نظام التشغيل ذات المستوى العالمي جودة البوابة وعمر خدمتها الاستثنائي.
3.1 السلامة الشاملة: يتيح القابض الخاص مزدوج القرص المغمور بالزيت والمضاد للانضغاط ضبط الدفع من 0 إلى 110 daN. وبسبب عدم قابلية المحرك للعكس، لا يلزم قفل كهربائي. وعند انقطاع الكهرباء، يمكن فتح البوابة أو إغلاقها يدويا باستخدام جهاز تحرير يعمل بمفتاح مخصص.
3.2 عمر طويل: تشحم المكونات الميكانيكية بالزيت باستمرار وبالكامل، وتوضع داخل غلاف من سبائك الألومنيوم شديد المقاومة للضغط، مما يضمن استخدام المعدات على المدى الطويل.
3.3 موثوقية عالية: جهاز إلكتروني آمن تصدر فيه جميع الأوامر بواسطة معالج دقيق عالي الموثوقية، مع محددات نهاية حركة بالحث الكهرومغناطيسي تضمن دقة موضع توقف البوابة.
3-4 بسيطة ومناسبة: يتم تركيب لوحة التحكم داخل محرك التروس، مما يجعل التركيب سريع وفعال.
4 - المعالجة السطحية للبوابة وتكنولوجيا الطلاء
4-1 عملية المعالجة المسبقة والتكنولوجيا
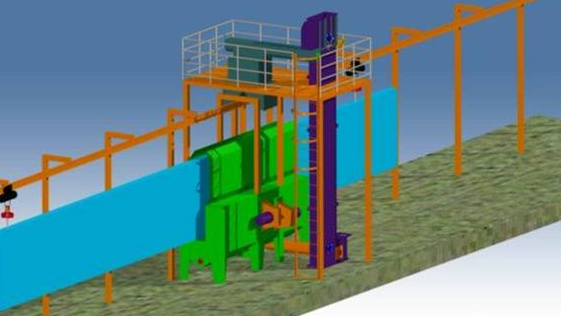
The pre-treatment process and technology of the door body adopt shot blasting and hot spray zinc technology: large-scale specialized shot blasting and hot spray zinc equipment provide a basic guarantee for the extraordinary corrosion resistance of the terminated door body.
4.2 عملية طلاء البوابة
4.2.1 معدات الطلاء
يستخدم خط إنتاج طلاء آلي بالكامل للقطع الثقيلة في عملية طلاء أسطح أجسام البوابات: يتيح حوض المعالجة المسبقة بالرش المكون من 9 محطات (إزالة الأسترة، والتنظيف، وتهيئة السطح، والفوسفاتة، وإعادة التنظيف، والتنظيف بالماء النقي)، مع مواد معالجة الأسطح من شركة Henkel الألمانية، تنظيف سطح القطعة والتحكم في سماكة طبقة الفوسفات، بما يضمن التصاق الطلاء بالركيزة؛ كما يوزع نظام مسدسات الرش الكهروستاتيكي للمسحوق ذي 6 محطات من شركة Noxin الأمريكية الطلاء بالتساوي على سطح القطعة، ويتحكم بفعالية في سماكته. ويوفر المبادل الحراري بالاحتراق من شركة Riyalu الإيطالية، المصنف بقيمة 300000 kcal، الطاقة الحرارية اللازمة للتصلب والتسوية. ويضمن الناقل ذو السكة الثقيلة والتحكم المستمر غير المتدرج في السرعة عن طريق تغيير التردد إنتاجا سلسا ومستمرا للقطع، مما يقلل تفاوت الجودة في دفعة المنتجات بأكملها.
4-2-2 عملية التصوير الفوسفوري (التفسير على أساس الزنك)
يمثل استخدام تقنية الفسفتة الفريدة القائمة على الزنك في طلاء البوابات التقنية الأساسية لعملية الطلاء؛ إذ تزيد طبقة فوسفات الزنك التصاق طلاء البوليستر بالركيزة إلى أقصى حد، مما يضمن جودة استثنائية في مقاومة التآكل.
4.2.3 جدول تخطيطي لبنية طلاء البوابة المضادة للتآكل
عملية الطلاء | المعاطف الخارجية | المعاطف الداخلية | المواد الأساسية |
| عملية التغليف في الولايات المتحدة (مع مقاومة قوية للأشعة فوق البنفسجية واستقرار اللون) | العملية الألمانية السابقة للمعاملة وطبقة الزنك الغني للفوسفات (تخفيضات مقاومة للصدمات وارتفاع الطلاء) | ارتفاع قوة سلك الفولاذ المفعم بالحرارة، وزجّة مزدوجة الجانب ذات جودة عالية |
4.2.4 جدول المعلمات الفنية لطلاء سطح البوابة
| مشروع الاختبار | طريقة الاختبار | سطح عالي اللمعان من سلسلة 29/49 |
|---|---|---|
| سميكة الأفلام: | ISO2360 | 100 ميكرو |
| الشبح: | ISO2490 | 0 |
| اختبار الاصطدام 20 بوصة: | ASTMD2794 | لا شقوق عميقة أو تحتية |
| القابلية للقياس: | EN20105-A02 | ≥ 4 |
| التصوير: | ENISO105-B02 | ≥ 7 |
| مقاومة الرطوبة لمدة 1000 ساعة | ISO6270-1 | الرغوة القصوى 1 ملم |
5- مراقبة الجودة
5-2 عملية الإنتاج
• تشكيل جسم البوابة: المواد الخام (صفيحة فولاذ المنغنيز/لفائف الفولاذ المجلفن) → التقطيع إلى العرض المطلوب وفك اللفائف → الدرفلة والتشكيل → القطع إلى الطول المطلوب → القطع الدقيق → اللحام والتشكيل → التجليخ → تخريم فتحات الملحقات → التجهيز الأولي للتشغيل
• المعالجة المسبقة لجسم البوابة وطلاؤه: جسم بوابة مشكل → القذف بالحبيبات لإزالة الصدأ → الجلفنة بالغمس الساخن → تعليق القطع → إزالة الزيوت → التنظيف → الفسفتة → التنظيف بالماء المنقى → التجفيف → الرش → المعالجة → إنزال القطع → جسم بوابة نهائي
• جسم البوابة/المحرك/الملحقات: تجميع المكونات الملحقة → الاختبار والفحص → التعبئة والتخزين
5-3 جدول مراقبة جودة المنتجات
| عنصر | المعايير المرجعية | القيمة القياسية |
|---|---|---|
| لفائف مجلفنة بالغمس الساخن | GB700 | درجة حرارة التحمل ٠,٠,٠٥ ملم، قوة متشابكة |
| حماية الركيزة من التآكل | BS EN 10346 | الغطس الساخن يحفز الكمية |
| طلاء عضوي | BS EN 10245-4 | سماكة طبقة الفوسفات 6um، وسماكة الطلاء ≥ 60um |